40%玻纤增强尼龙:等级与注塑工艺
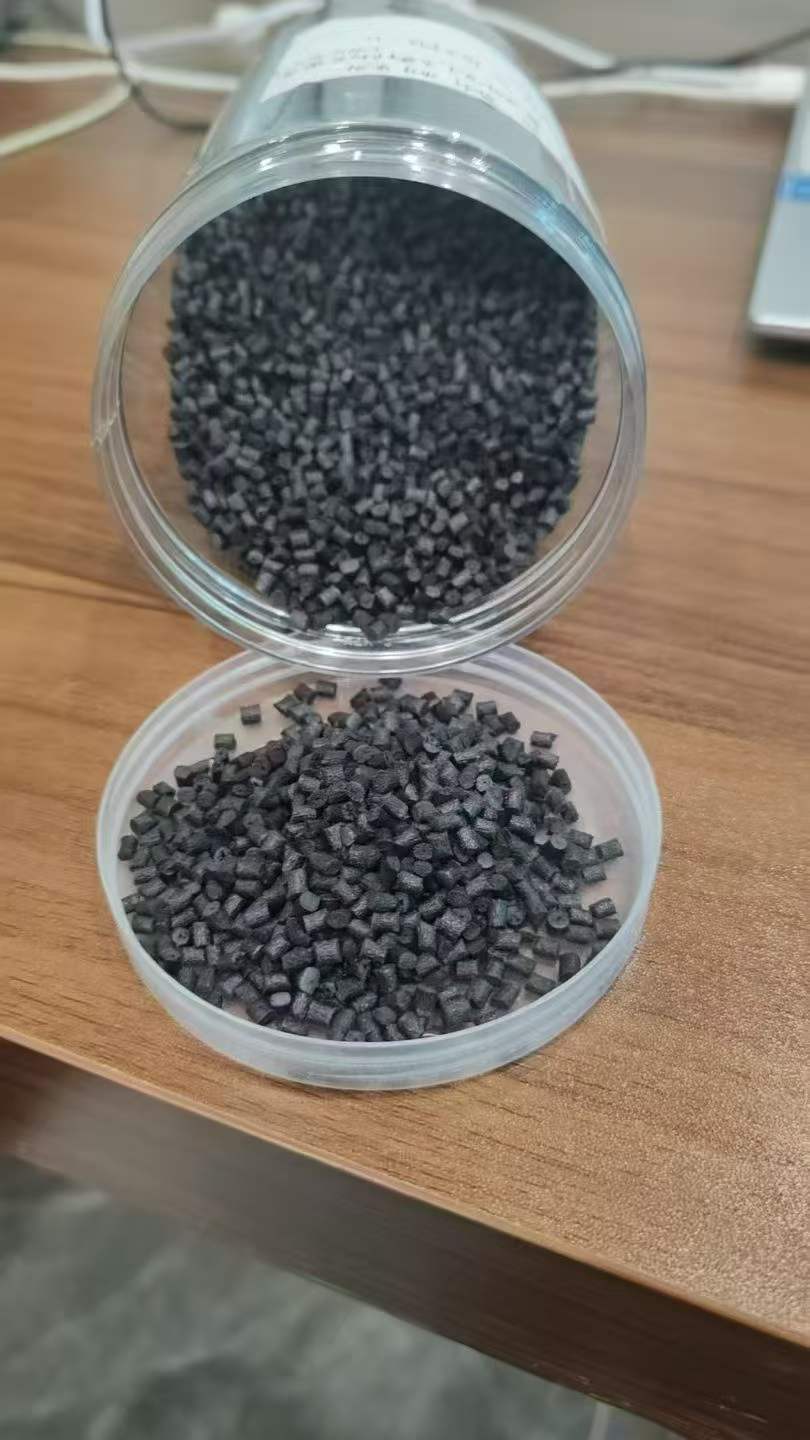
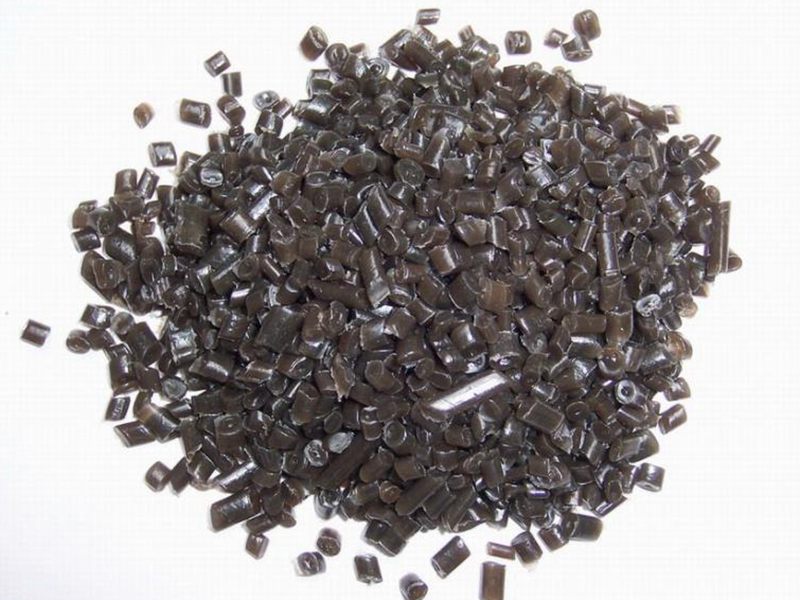
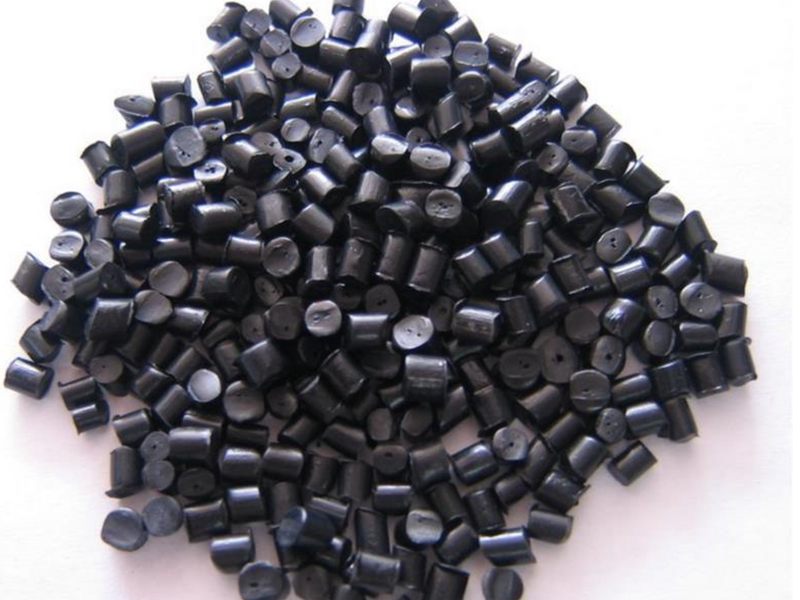
PA66-GF30 的支架在负载下还是变形?第一反应往往是加厚壁厚——但那只会带来缩痕、更长周期和更高的单件成本,刚度问题并未真正解决。更有效的做法是升级到 40%玻纤增强尼龙。本文聚焦决定成败的两件事:选哪个牌号体系,以及怎么注塑才能避开浮纤、翘曲和螺杆磨损。
"40%玻纤"到底意味着什么
这个数字是质量分数:每 100 份复合材料中含 40 份 E 玻璃纤维,折算体积分数约 25%。但只看含量判断性能会失准,真正决定零件表现的是三个变量:
| 变量 | 为什么关键 | 40%含量下的典型范围 |
|---|---|---|
| 纤维保留长度 | 刚性与冲击强度随纤维长度提升,而非仅随含量 | 短纤 0.2–0.4 mm;长纤 LFT 1–3 mm |
| 纤维取向 | 流动方向性能通常为横向的 1.5–2 倍(30% 含量时约 1.3–1.7 倍) | 由浇口位置与充填路径决定 |
| 浸润剂/偶联剂 | 决定玻纤与尼龙界面结合力 | 尼龙体系常用氨基硅烷 |
下表为通用牌号的干态典型区间,属参考范围,不作为验收标准,具体请以供应商物性表为准。相邻含量(30% 与 40%)的公开区间存在重叠,比较时请务必取同一厂家同一系列的成对牌号,而不是随手拿两张物性表对比。
| 性能 | PA6-GF40 | PA66-GF40 | 测试标准 |
|---|---|---|---|
| 拉伸强度 | 180–200 MPa | 190–215 MPa | GB/T 1040 / ISO 527 |
| 弯曲模量 | 10–12 GPa | 11–13.5 GPa | GB/T 9341 / ISO 178 |
| 简支梁缺口冲击 | 10–16 kJ/m² | 9–14 kJ/m² | GB/T 1043 / ISO 179 |
| 断裂伸长率 | 2.5%–4% | 2.5%–4% | GB/T 1040 / ISO 527 |
| 热变形温度 (1.8 MPa) | 205–215 ℃ | 245–255 ℃ | GB/T 1634 / ISO 75 |
| 料筒温度 | 250–280 ℃ | 285–305 ℃ | — |
| 收缩率(流动/垂直) | 0.2%–0.4% / 0.6%–0.9% | 0.2%–0.4% / 0.6%–0.9% | ISO 294 |
| 密度 | 1.44–1.48 g/cm³ | 1.45–1.50 g/cm³ | GB/T 1033 |
⚠️ 诚实提醒:以上为干态(模塑后未经调湿)数据。尼龙吸湿性强,在 50% 相对湿度下调湿后,刚性可能比干态下降 25%–35%,同时冲击强度上升。选材请按调湿后的数据留余量,不要只看物性表上限。
牌号体系:如何读懂 40% 玻纤尼龙物性表
1. 基材:PA6 与 PA66 怎么选
PA66-GF40 比 PA6-GF40 高出约 40–50 ℃ 的热变形温度,抗蠕变更优;PA6-GF40 加工温度更低、薄壁充填更容易、外观通常更好。简单判断:长期使用温度超过 120 ℃ 默认选 PA66,低于此温度且看重外观与成本时选 PA6。
2. 纤维形态:常规短纤 vs 长纤 LFT
常规 40% 牌号的粒料中纤维约 0.2–0.4 mm;长纤维热塑性(LFT)牌号在制品中可保留 1–3 mm,同含量下冲击强度通常高出 20%–35%,抗蠕变也更好,但价格更高、各向异性更明显。承受冲击载荷的零件值得用 LFT,静态支架则属于过度设计。
3. 助剂体系:最容易选错的一环
同样标着"PA66-GF40"的两个牌号,实际表现可能天差地别:
干燥:80 ℃ 除湿料斗干燥机(露点 ≤ −20 ℃)4–6 小时,目标含水率 0.15% 以下(0.20% 为绝对上限)。尼龙在料筒中会发生水解,未烘干的料分子量下降、制品发脆。回料必须重新干燥,添加比例通常控制在 15%–25%,因为每次回用都会剪短纤维。 料温:PA6-GF40 为 250–280 ℃,PA66-GF40 为 285–305 ℃。下限保证充填,上限避免过度降解和焦斑。 模温:常规 80–120 ℃;外观件可提至 120–140 ℃。模温越高,表层越容易形成富树脂层,这是改善表面浮纤最有效的一招。 螺杆与料筒:40% 玻纤磨损性极强,建议双金属料筒与螺杆、带止逆环的封闭喷嘴,定期检查过胶圈。压缩比 2.0–2.5,背压控制在 0.3–0.7 MPa,螺杆转速 50–100 rpm,减少纤维剪断。 注射速度:中高速充填,让富树脂表层在玻纤贴壁前冻结;但过快会产生剪切烧焦或浇口发白。保压一般取注射压力的 40%–60%。 浇口与流道:禁用小点浇口。浇口厚度建议 ≥0.8–1.2 mm 或壁厚的 60%–80%,优先扇形、侧浇口、耳形浇口。大平面件采用多点浇口,可降低取向梯度从而减小翘曲。 收缩率与公差:流动方向约 0.2%–0.4%,垂直方向约 0.6%–0.9%,两者大致呈 1:2.5 的各向异性比值。这种差异是绝大多数翘曲投诉的根源,开模前务必做带纤维取向的模流分析。 后处理:120–140 ℃ 退火或受控调湿处理,可在装配前稳定尺寸、释放内应力。 型腔及浇口镶件建议采用耐磨淬硬模具钢(如 1.2344/H13、1.2379),浇口镶件磨损最快需重点防护。壁厚控制在 2–4 mm:低于 1.5 mm 在 40% 含量下充填困难,超过 5–6 mm 则易缩痕且周期拉长。加强筋厚度取壁厚的 50%–60% 并加大圆角,筋的方向应沿主受力方向布置,而不是沿流动方向。 汽车踏板与座椅支架、节气门体、电动工具齿轮箱壳体、轴承保持架、泵与压缩机部件、工业耐磨条,以及 30% 玻纤已证明刚度不足的金属替代结构件。 40% 一定比 30% 好吗? 不一定。弯曲模量约提升 25%–35%,但缺口冲击下降 15%–25%,外观变差、模具磨损加剧。注意别拿拉伸强度说事:它通常只提升 5%–10%(PA66 由 180–200 提高到 190–215 MPa),因为短纤体系的拉伸强度受限于保留纤维长度而非玻纤含量。只有当刚度或蠕变确实是失效模式时才升级,并且要用模量与蠕变曲线说话。 回料能加多少? 通常 15%–25%,且必须重新干燥。超过这个比例,纤维长度损失会明显拉低冲击强度。 必须退火吗? 对公差严格或在高温下使用的零件,建议退火或调湿处理,避免装配后尺寸漂移。 按使用温度定基材,按冲击需求定纤维形态,按使用环境定助剂体系;再用"高温、大浇口、干料"三原则去注塑。这四点做对,40%玻纤增强尼龙就能以远低于压铸件的重量和周期成本,交付接近金属的刚度。 中尔新材提供定制化 40% 玻纤增强尼龙配方——按你的零件给出牌号建议、注塑参数表和试用粒料。 牌号体系 添加什么 何时选用 耐热稳定型 抗氧体系 长期使用温度 >120 ℃ 耐水解型 专用稳定剂 冷却液、热水、湿热机舱环境 耐磨改性型 PTFE、硅酮、二硫化钼、芳纶 齿轮、轴承保持架、滑动导轨 低翘曲/矿物复合型 玻纤+矿物填充 大平面件、平面度要求高 阻燃型 无卤阻燃,UL94 V-0 电子电器外壳、电池包部件 耐候/碳黑型 抗紫外体系 户外五金与装备件 40%玻纤尼龙的注塑工艺窗口
缺陷排查表
缺陷 最可能原因 优先尝试 表面浮纤/发雾 模温过低、充填过慢 模温提至 120–140 ℃,提高注射速度 翘曲变形 取向梯度、冷却不均 调整浇口位置,平衡冷却,改用低翘曲牌号 缺料/烧焦 浇口过小、排气不良 加大浇口,增设 0.02–0.03 mm 排气 熔接痕强度低 玻纤无法跨越熔接面 移动浇口,提高料温模温,降低设计应力 制品发脆 原料含水、热降解 校核干燥效果,检查料温与滞留时间 浇口处飞边 浇口磨损或过大 重做浇口镶件,校核锁模力 模具与设备注意事项
典型应用
常见问题
结语
 QQ客服