尼龙注塑件为什么会黄变?原因分析及解决方案
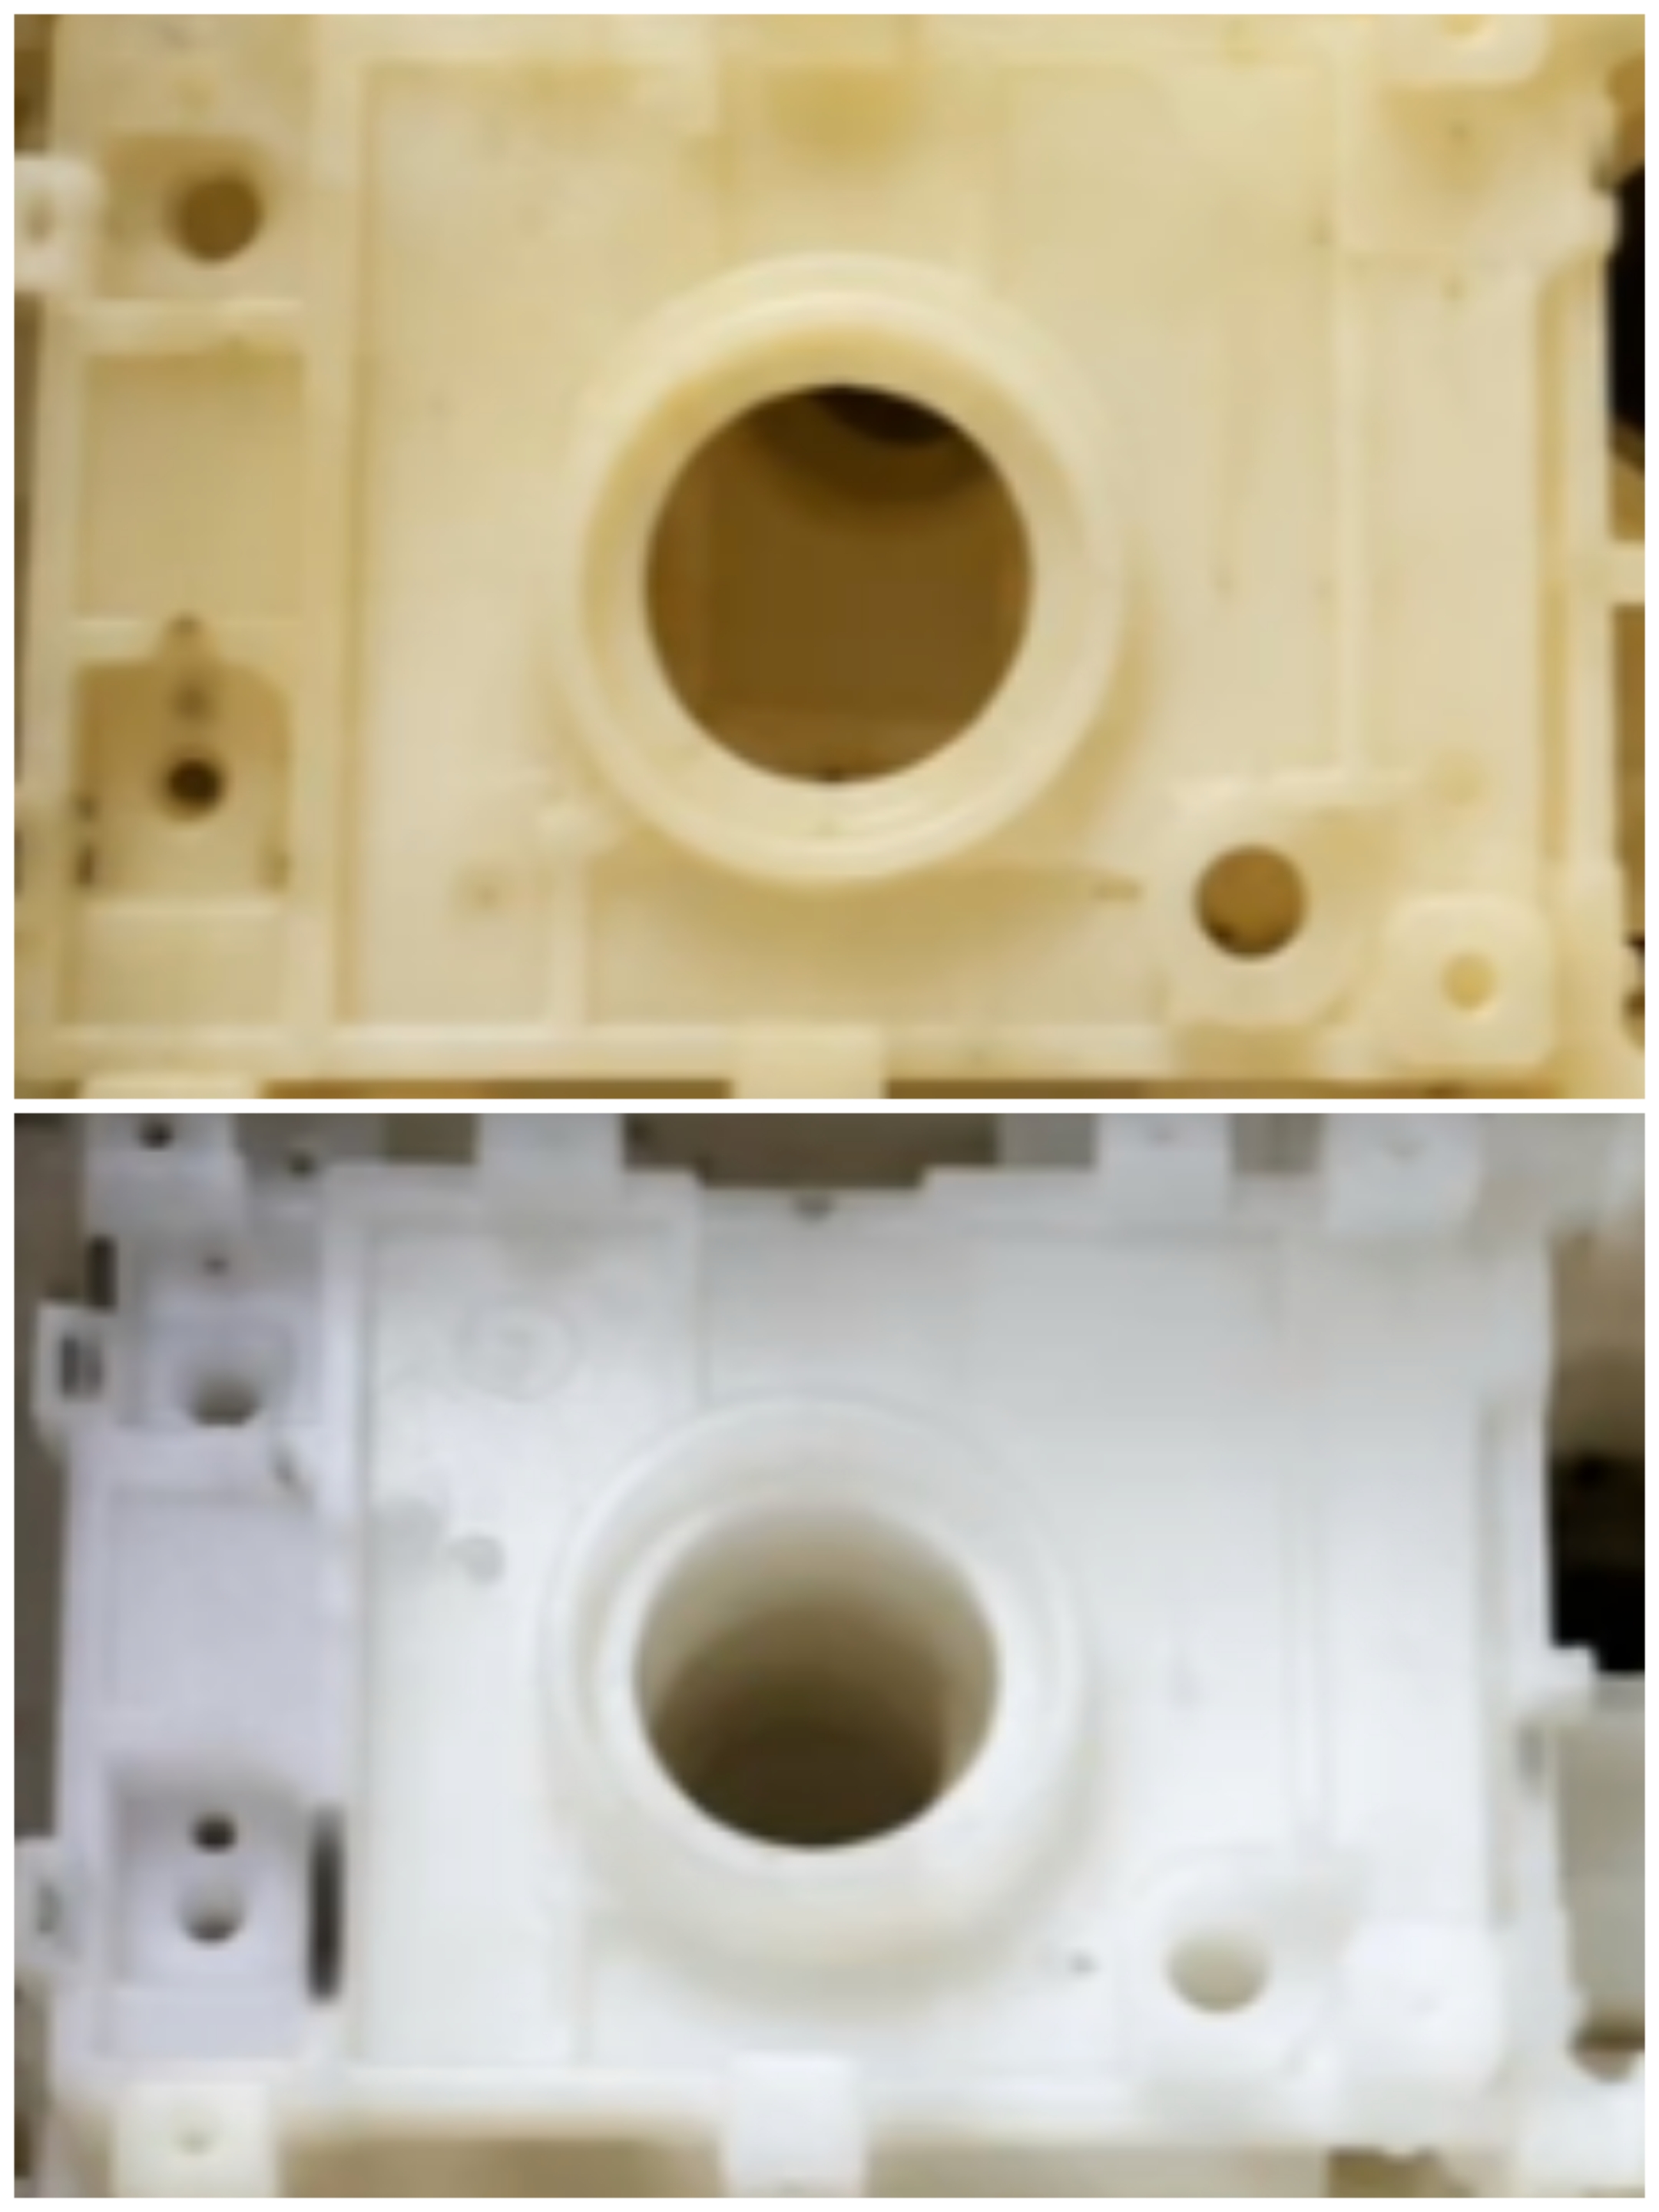
一、尼龙注塑件黄变的主要原因
1. 尼龙材料热氧老化导致黄变
尼龙属于工程塑料,在注塑过程中需要经过高温熔融。
PA6和PA66通常需要在较高温度下加工,如果:
注塑温度过高;
熔胶停留时间过长;
螺杆剪切过强;
材料在料筒内发生降解;
会导致尼龙分子链断裂,产生氧化反应,使产品颜色逐渐变黄。
常见表现:
刚注塑出来颜色正常;
放置几天后颜色变深;
产品表面出现黄色或褐色。
2. 玻璃纤维增强尼龙导致颜色偏黄
为了提高强度和刚性,很多结构件会使用:
PA6 GF30(30%玻璃纤维增强尼龙)
PA66 GF30
PA66 GF40
但玻璃纤维增强尼龙容易出现:
玻纤浮纤;
表面发白;
颜色不均;
黄变明显。
原因主要包括:
(1)玻纤与树脂结合不足
玻璃纤维与尼龙基材相容性不足,会导致玻纤裸露,使表面颜色变浅或发黄。
(2)玻纤表面处理剂影响
玻纤生产过程中使用的浸润剂,如果与尼龙体系匹配不好,高温注塑后可能产生颜色变化。
3. 阻燃剂造成尼龙黄变
阻燃尼龙常用于:
电子连接器;
新能源连接件;
电气产品。
例如:
PA66 FR V0、PA6 FR材料。
部分阻燃体系在高温加工或长期使用过程中可能发生:
阻燃剂分解;
添加剂迁移;
表面析出;
导致产品出现:
黄色斑点;
表面变色;
光泽变化。
特别是传统溴系阻燃体系,对颜色稳定性要求较高。
4. 紫外线和环境因素导致黄变
尼龙产品如果长期暴露于:
阳光;
紫外线;
高温环境;
湿热环境;
容易发生光氧化。
例如:
户外设备、汽车零件、运动产品等,如果没有进行抗UV处理,长期使用后容易出现:
表面发黄;
材料脆化;
力学性能下降。
5. 原材料储存和加工污染
尼龙材料对加工环境较敏感。
以下情况也可能造成黄变:
原料问题:
材料长期暴露空气吸湿;
储存温度过高;
原料受到污染。
生产问题:
料筒清洗不彻底;
混入其他塑料材料;
色粉分散不均。
二、尼龙注塑件黄变的解决方案
1. 优化注塑加工参数
合理控制注塑工艺:
温度控制
避免:
熔胶温度过高;
长时间停留。
建议根据材料牌号调整:
PA6:约250-280℃;
PA66:约270-300℃。
(具体参数需根据材料体系和设备调整)
降低剪切热
优化:
螺杆转速;
背压;
注射速度。
减少材料热降解。
2. 选择耐黄变改性尼龙材料
对于外观要求较高的产品,可以选择:
抗黄变PA6;
抗UV尼龙;
高表面尼龙;
低浮纤玻纤增强尼龙。
通过优化:
尼龙基材;
抗氧剂体系;
色粉体系;
玻纤处理技术;
提高产品长期颜色稳定性。
3. 优化玻纤增强体系
针对PA6 GF30、PA66 GF30产品:
可以通过:
✅ 优化玻纤含量
✅ 改善玻纤与树脂相容性
✅ 添加表面改善剂
✅ 优化注塑模具流道设计
降低:
浮纤;
发白;
黄变。
例如人体工学椅五星脚、椅背框架等高强度结构件,需要同时满足:
高强度;
尺寸稳定;
表面质量。
4. 添加抗UV和抗氧化体系
对于户外或长期使用产品:
建议加入:
抗UV剂;
抗氧剂;
光稳定剂。
提高:
耐候性;
长期颜色稳定性;
使用寿命。
5. 改善干燥工艺
尼龙具有吸湿性。
注塑前必须充分干燥:
如果材料含水率过高,会导致:
银丝;
气泡;
表面发黄;
性能下降。
建议:
使用干燥设备;
控制材料含水率;
避免干燥后长时间暴露空气。
三、如何选择适合的尼龙材料?
不同应用场景需要不同解决方案:
| 应用领域 | 推荐材料 |
|---|---|
| 人体工学椅五星脚 | PA66 GF30 / PA66 GF40 |
| 椅背框架 | PA6 GF30 / PA66 GF30 |
| 汽车结构件 | PA66 GF30、PA66 GF40 |
| 电子连接器 | PA66 FR V0 |
| 户外产品 | 抗UV增强尼龙 |
| 齿轮零件 | PA66增强尼龙 |
四、中尔新材料尼龙黄变解决方案
作为改性工程塑料供应商,东莞市中尔新材料有限公司专注于PA6、PA66改性尼龙材料研发与生产。
针对客户在注塑过程中遇到的:
尼龙件黄变;
加纤产品浮纤;
表面质量差;
强度不足;
尺寸稳定性不足;
提供材料优化方案。
通过:
配方调整;
抗氧体系优化;
玻纤增强技术;
注塑工艺建议;
帮助客户提升产品外观质量和长期使用稳定性。
结语
尼龙注塑件黄变并不是单一原因造成,通常与:
材料配方 + 注塑工艺 + 使用环境 + 添加体系
都有关系。
选择合适的改性尼龙材料,并结合正确的加工工艺,才能有效解决黄变问题,提高产品质量和市场竞争力。
 QQ客服